

SHENGFACNC-Bearbeitungsteile aus Edelstahlsind für industrielle Baugruppen konzipiert, die Gewindeverbindungen, präzise Montagelöcher und präzise bearbeitete Passflächen erfordern.
Der Gewindeflanschadapter kombiniert eine verschraubte Montageschnittstelle mit einer zentralen Gewindeverbindung. CNC-Drehen, Bohren, Senken und Innengewindeschneiden bilden die Hauptbearbeitungssequenz.
| Parameter | Spezifikation |
|---|---|
| Teiletyp | CNC-gefräster Gewindeflanschadapter |
| Primärmaterial | Edelstahl |
| Alternative Materialien | Kohlenstoffstahl, Aluminiumlegierung |
| Hauptstruktur | Runder Flansch mit erhöhtem Mittelvorsprung |
| Montagefunktionen | Sechs versenkte Durchgangslöcher |
| Zentrale Verbindung | Innengewinde mit Anlageansatz |
| Bearbeitungsvorgänge | CNC-Drehen, Bohren, Senken, Innengewindeschneiden |
| Oberflächenzustand | Metallic-Finish im bearbeiteten Zustand |
| Abmessungen und Toleranzen | Gemäß technischer Zeichnung |
| Thread-Spezifikationen | Vorgegebener Durchmesser, Steigung und Toleranz |
| Fertigungsservice | OEM- und ODM-Bearbeitung |
Flanschabmessungen, Lochpositionen, Gewindetoleranzen, Ebenheit und Oberflächenrauheit werden durch die Bauteilzeichnung definiert.
Die Materialauswahl für CNC-Bearbeitungsteile aus Edelstahl hängt von der Korrosionseinwirkung, der mechanischen Belastung, den Gewichtsanforderungen und den Bearbeitungsspezifikationen ab.
| Material | Eigenschaften | Typische Anwendungen |
|---|---|---|
| Edelstahl SUS304 | Allgemeine Korrosionsbeständigkeit, gute Formbarkeit und breite industrielle Verwendung | Industriearmaturen, Gewindeanschlüsse und Montagekomponenten |
| Edelstahl SUS316L | Verbesserte Beständigkeit gegenüber vielen chloridhaltigen Umgebungen im Vergleich zu SUS304 | Komponenten, die anspruchsvolleren korrosiven Bedingungen ausgesetzt sind |
| Kohlenstoffstahl | Erhältlich in verschiedenen Qualitäten und Stärken; Korrosionsschutz kann erforderlich sein | Mechanische Baugruppen mit definierten Festigkeits- und Kostenanforderungen |
| Aluminiumlegierung | Geringere Dichte als Stahl und gute Bearbeitbarkeit | Leichte Komponenten, sofern Festigkeits- und Gewindeverschleißanforderungen dies zulassen |
SUS304 eignet sich für viele allgemeine Industrieanwendungen, während SUS316L für Umgebungen mit höherer Chloridbelastung ausgewählt werden kann. Kohlenstoffstahl und Aluminiumlegierungen bieten Alternativen, wenn mechanische Eigenschaften, Gewicht oder Kosten Vorrang vor der Korrosionsbeständigkeit von Edelstahl haben.
Die sechs versenkten Durchgangslöcher bilden die verschraubte Montageschnittstelle des Flansches. Lochdurchmesser, Senkwinkel, Teilkreisdurchmesser und Positionstoleranzen richten sich nach der passenden Montagezeichnung. Eine genaue Lochplatzierung unterstützt die Ausrichtung an den entsprechenden Montagepunkten.
Der erhöhte Vorsprung beherbergt das Hauptinnengewinde. Gewindedurchmesser, Steigung, Tiefe und Toleranz bestimmen die Kompatibilität mit der Gegenkomponente. Die Positionierungsschulter bietet eine Sitzreferenz, wenn die Baugruppenkonstruktion dies erfordert.
Durch CNC-Drehen werden das kreisförmige Profil und die Endflächengeometrie des Flansches geformt. Der vorgegebene Außendurchmesser, die Konzentrizität, die Ebenheit und die Oberflächenrauheit bestimmen die Maßhaltigkeit des fertigen Teils. Funktionelle Passflächen können bei Bedarf durch die Zeichnung zusätzlich bearbeitet werden.
Bei CNC-Bearbeitungsteilen aus Edelstahl muss die Materialauswahl die Betriebsumgebung und die Befestigungsbedingungen berücksichtigen.
SUS304 deckt viele allgemeine Industrieverbindungen ab. SUS316L ist eine Option für Anwendungen mit größerer Belastung durch chloridhaltige Medien. Kohlenstoffstahl eignet sich möglicherweise für Baugruppen, die bestimmte mechanische Eigenschaften erfordern, während eine Aluminiumlegierung das Gewicht der Komponenten reduzieren kann.
Gewindeeingriff, Befestigungslasten, Kontaktflächenverschleiß und Fressrisiko wirken sich auch auf die Materialauswahl aus. Bei Gewindebaugruppen aus Edelstahl tragen kompatible Befestigungselemente und geeignete Montagepraktiken dazu bei, Gewindeschäden während der Installation zu reduzieren.
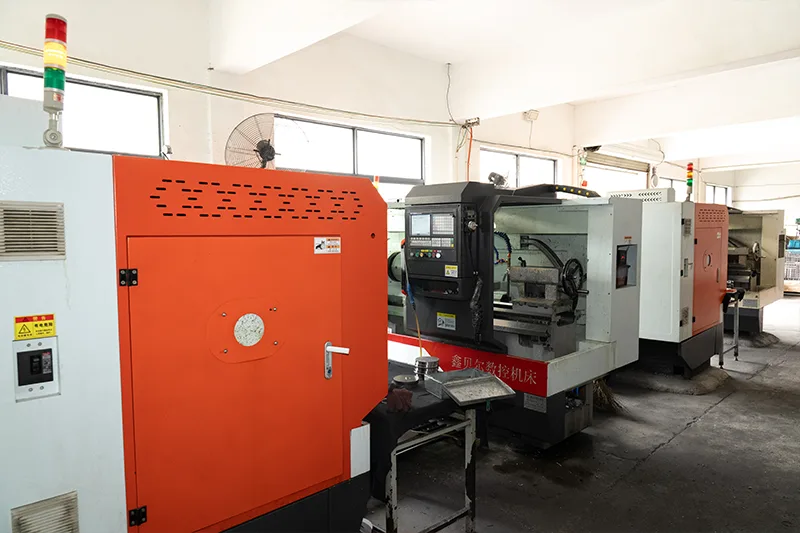
SHENGFAsBearbeitungsprozessfür Edelstahl-Flanschadapter umfasst Drehen, Bohren, Senken, Innengewindeschneiden und Kantenbearbeitung.
Schnittparameter und Werkzeuggeometrie werden entsprechend der Edelstahlsorte und den Merkmalsabmessungen ausgewählt. Durch die Aufrechterhaltung effektiver Schnittbedingungen wird die Kaltverfestigung begrenzt, während die Spanabfuhr und das Kühlmittelmanagement eine stabile Bearbeitung unterstützen.
Innengewinde erfordern die Kontrolle von Durchmesser, Steigung, Tiefe und Passung. Die sechs Befestigungslöcher müssen den angegebenen Positions- und Senkungsanforderungen entsprechen. Durch das Entgraten werden unerwünschte Kanten an Löchern, Senkungen und Gewindeöffnungen entfernt, ohne die Funktionsmaße zu verändern.
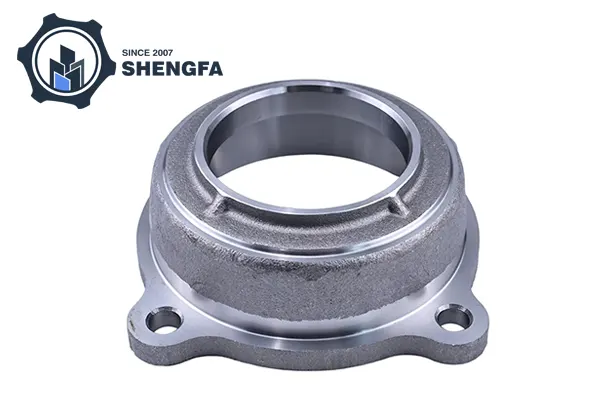
Die Referenzkomponente weist eine metallische Oberfläche im bearbeiteten Zustand mit sichtbaren Drehspuren auf. Zusätzliche Veredelungen können entsprechend den Anforderungen an den Korrosionsschutz und die Oberflächenqualität festgelegt werden.
| Beenden | Anwendung |
|---|---|
| Wie bearbeitet | Behält die gedrehte Oberfläche und sichtbare Bearbeitungsspuren |
| Passivierung | Unterstützt die Korrosionsbeständigkeit von Edelstahl, indem es bestimmte Oberflächenverunreinigungen entfernt und die schützende Passivschicht fördert |
| Mechanisches Polieren | Erzeugt an den angegebenen Stellen eine glattere Oberfläche |
| Andere spezifizierte Behandlungen | Je nach Materialverträglichkeit und Zeichnungserfordernissen aufgetragen |
Passivierung ist eher eine Oberflächenbehandlung als ein Ersatz für die Auswahl der geeigneten Edelstahlsorte. Die Endbearbeitungsspezifikation sollte den erforderlichen Prozess und die Abnahmekriterien festlegen.
SHENGFA Hardware wurde 2007 gegründet und bietetCNC-Bearbeitungs- und Metallverarbeitungsdienstleistungenfür Komponenten aus Edelstahl, Kohlenstoffstahl und Aluminiumlegierungen. Die Produktion kann anhand von CAD-Dateien, Maßzeichnungen oder Komponentenspezifikationen beginnen, wobei die Bearbeitungsvorgänge entsprechend der Teilegeometrie ausgewählt werden.
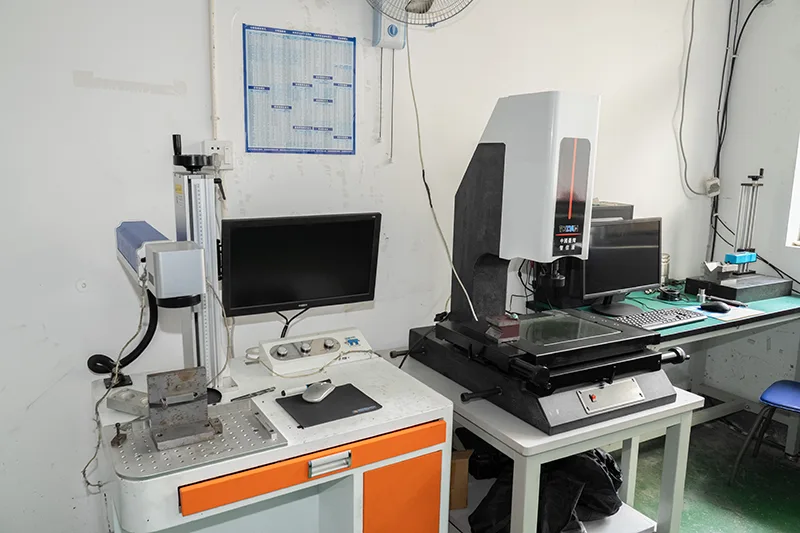
Bei Flanschadaptern mit Gewinde umfasst die Bearbeitungssequenz das Drehen des Flansches, das Bohren und Senken der Befestigungslöcher, das Innengewindeschneiden und die Kantenbearbeitung. Flanschabmessungen, Lochpositionen, Gewindepassung, Passschultergeometrie und Oberflächenrauheit bilden die Hauptprüfpunkte. Zu den aufgeführten Inspektionsgeräten von SHENGFA gehören Koordinatenmessgeräte (KMGs), optische 2D-Projektoren und Oberflächenrauheitstester. Für Anwendungen, die eine Untersuchung der inneren Struktur erfordern, sind auch Röntgeninspektionsgeräte erhältlich.
SHENGFAsOEM- und ODM-Dienstleistungenermöglichen die zeichnungsbasierte Komponentenfertigung, einschließlich spezifizierter Materialien, Gewindestandards, Maßtoleranzen und Oberflächenbehandlungen. Die Produktionsplanung berücksichtigt auch die Bestellmenge und die Prüfdokumentation und verknüpft so die Bearbeitungsreihenfolge mit den funktionalen Anforderungen des fertigen Bauteils.
Bei CNC-Bearbeitungsteilen aus Edelstahl unterstützt diese Kombination aus Bearbeitungsprozessen, Maßprüfgeräten und zeichnungsbasierter Produktion die Herstellung von Komponenten mit definierten Montageschnittstellen, Gewindeverbindungen und Passflächen. Um ein Angebot anzufordern, geben Sie die Teilezeichnung, die Materialqualität, die Gewindespezifikationen, kritische Toleranzen, die Oberflächenbeschaffenheit und die Bestellmenge an.
Senden Sie die Komponentenzeichnung, die Materialqualität, die Gewindespezifikationen, die Maßtoleranzen, die Oberflächenbeschaffenheit und die Bestellmenge an SHENGFA Hardware, um ein Angebot zu erhalten.
SHENGFA bietet CNC-bearbeitete Edelstahlkomponenten für Gewindeverbindungen, Montagebaugruppen und andere industrielle Anwendungen, wobei Kohlenstoffstahl und Aluminiumlegierungen für Projekte verfügbar sind, die alternative Materialeigenschaften erfordern.
Anfrage sendenVerwenden Sie kompatible Befestigungsmaterialien, tragen Sie ein für Edelstahl geeignetes Anti-Seize-Schmiermittel auf und kontrollieren Sie die Montagegeschwindigkeit und das Drehmoment. Vermeiden Sie die Wiederverwendung von Gewinden, die Anzeichen von Abrieb oder Verformung aufweisen.
Geben Sie in der Zeichnung den Gewindestandard, den Nenndurchmesser, die Steigung, die Toleranzklasse und die Prüfmethode an. Die Gewindespezifikation der Gegenkomponente sollte vor der Produktion bestätigt werden, um Passungsprobleme zu vermeiden.
Durch die Passivierung werden Oberflächenverunreinigungen entfernt, ohne dass das Grundmaterial absichtlich entfernt wird. Die Funktionsabmessungen sollten sich daher nicht ändern. Kritische Abmessungen und Gewindepassung sollten nach der Fertigstellung noch überprüft werden, wenn die Zeichnung dies erfordert.
Der Senkwinkel muss mit dem Winkel des Schraubenkopfes übereinstimmen, um einen ordnungsgemäßen Sitz und eine gute Lastverteilung zu gewährleisten. Ein falscher Winkel kann die Kontaktfläche verringern und bei Vibration zu Lockerung oder Oberflächenschäden führen.
Ja. SHENGFA akzeptiert OEM- und ODM-Bearbeitungen anhand von Maßzeichnungen oder CAD-Dateien. Prototypen- und Kleinserienmengen können auf der Grundlage von Material, Toleranzen, Prüfanforderungen und Endbearbeitungsspezifikationen angeboten werden.
Adresse
Yunlong Stadt, Stadt Ningbo, Provinz Zhejiang, China
Tel