A Gestanztes Metallbauteilkönnte fertig aussehen, sobald es aus der Presse kommt. Seine Form ist geformt, seine Löcher sind vorhanden und seine Hauptabmessungen scheinen korrekt zu sein. Doch ein kleines Detail entlang der Schnittkante kann später dennoch zu Problemen führen. Ein scharfer Grat kann die Hand des Bedieners zerkratzen, die Montage beeinträchtigen, eine angrenzende Komponente beschädigen oder die Qualität einer Oberflächenbeschichtung beeinträchtigen.
Für Hersteller, die individuell gestanzte Metallteile kaufen, muss die Kantenqualität von Beginn eines Projekts an beachtet werden. Grate sind bei vielen Schneid- und Stanzvorgängen ein normales Problem, ihre Größe, Richtung und Konsistenz können jedoch je nach Material, Werkzeugzustand und Produktionseinrichtung variieren. Wenn Sie verstehen, warum sie entstehen, können Sie leichter entscheiden, wann sie akzeptabel sind und wann zusätzliche Arbeit erforderlich ist.
Beim Metallstanzen werden ein Stempel und eine Matrize verwendet, um Blechmaterial unter Druck zu schneiden oder zu formen. Während eines Schneidvorgangs verformt sich das Blech zunächst, reißt dann und trennt sich, wenn der Stempel durch das Blech hindurch bewegt wird. Die resultierende Kante kann einen Überschlag in der Nähe der Eintrittsseite, einen relativ glatten, brünierten Bereich, eine Bruchzone und einen kleinen erhabenen Grat in der Nähe der Austrittsseite enthalten.
Die Größe des Grats hängt unter anderem vom Abstand zwischen Stempel und Matrize ab.
Wenn der Spalt nicht mit der Dicke und den Eigenschaften des Materials kompatibel ist, wird das Metall möglicherweise nicht wie erwartet getrennt. Ein zu großes Spiel führt zu raueren Kanten und größeren Graten, während ein zu kleines Spiel die Schnittkraft, den Werkzeugverschleiß oder andere Kantenfehler erhöht. Die optimale Einstellung hängt vom spezifischen Material- und Werkzeugdesign ab und ist kein allgemeingültiger Wert.
Auch der Werkzeugzustand ist wichtig. Durch den Verschleiß der Schneidkante kann es passieren, dass Stempel und Matrize die Platte nicht mehr sauber schneiden. Sobald das Werkzeug gleichmäßige Kanten erzeugt, kann es nach und nach beginnen, deutlichere Grate zu hinterlassen. Wenn diese Änderung im langen Produktionsprozess nicht bemerkt wird, kann es sein, dass eine große Anzahl von Teilen eine zusätzliche Nachbearbeitung erfordert.
Materialeigenschaften fügen eine weitere Variable hinzu. Unterschiedliche Qualitäten von Edelstahl, Kohlenstoffstahl, Aluminium und anderen Platten weisen unterschiedliche Leistungen im Schneidprozess auf. Dicke, Härte, Duktilität und Oberflächenzustand beeinflussen alle die endgültige Kante. Aus diesem Grund sollte eine Stanzeinrichtung anhand des tatsächlichen, für die Bestellung angegebenen Materials bewertet werden.
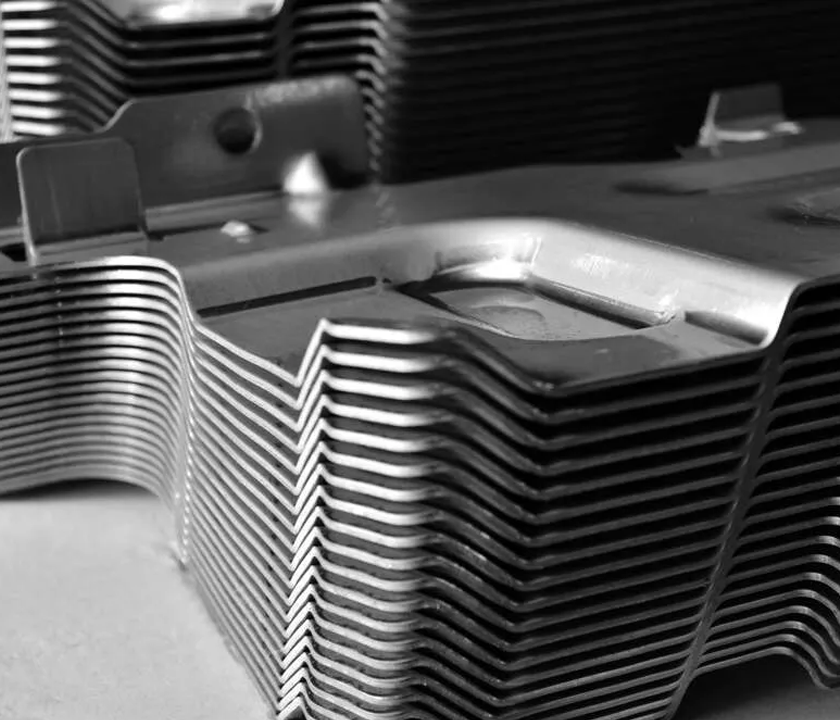
Ein Grat ist nicht nur ein kosmetischer Defekt. Seine Bedeutung hängt davon ab, wo das gestanzte Bauteil verwendet wird und wie es mit anderen Teilen interagiert.
Betrachten Sie eine Metallhalterung mit mehreren Befestigungslöchern. Wenn um diese Löcher herum Grate zurückbleiben, können sie verhindern, dass die Passflächen flach sitzen, oder den Sitz eines Befestigungselements beeinträchtigen. Bei Baugruppen mit beweglichen Komponenten kann eine freiliegende scharfe Kante die Verkabelung, Dichtungen oder nahegelegene Oberflächen beschädigen. Bei Teilen, die häufig von Bedienern gehandhabt werden, können scharfe Kanten auch zu vermeidbaren Sicherheitsproblemen führen.
Auch Beschichtung und Korrosionsschutz erfordern Aufmerksamkeit. Abhängig von der Beschichtungsmethode und der Teilegeometrie kann es schwieriger sein, eine raue Kante gleichmäßig abzudecken als eine ordnungsgemäß vorbereitete Oberfläche. Wenn die Komponente in einer feuchten oder korrosiven Umgebung betrieben wird, sollte die Kantenvorbereitung als Teil des gesamten Endbearbeitungsplans betrachtet und nicht als isolierter kosmetischer Schritt behandelt werden.
Nicht jedes Stanzteil benötigt eine perfekt glatte Kante. Eine versteckte Halterung ohne eng anliegende Schnittstellen kann einen kleinen Grat tolerieren, der auf einer sichtbaren Platte oder einer Präzisionsmontagekomponente nicht akzeptabel wäre. Wichtig ist, Abnahmeanforderungen nach Funktion, Handhabung und der umgebenden Baugruppe zu definieren.
Wenn der Kantenzustand nicht den Zeichnungs- oder Anwendungsanforderungen entspricht, kann durch Entgraten das unerwünschte Material entfernt oder reduziert werden. Die geeignete Methode hängt von der Form, dem Material, der Dicke, dem Produktionsvolumen und der erforderlichen Kantenbearbeitung des Bauteils ab.
Zu den mechanischen Methoden gehören Bürsten, Schleifbearbeitung, Trommeln und spezielle Entgratungsgeräte. Sie können nützlich sein, um scharfe Kanten an geeigneten Teilen zu entfernen, insbesondere wenn viele gleichartige Bauteile bearbeitet werden müssen. Allerdings muss die Veredelungsmethode sorgfältig ausgewählt werden. Übermäßiger Materialabtrag kann die Kantenabmessungen verändern, kleine Merkmale beeinträchtigen oder eine Oberfläche beschädigen, die intakt bleiben muss.
Manuelles Entgraten kann Flexibilität für Prototypen, Kleinserienaufträge oder Komponenten mit schwer zugänglichen Bereichen bieten. Seine Grenzen werden deutlicher, wenn das Produktionsvolumen steigt oder wenn eine große Anzahl von Kanten gleichmäßig bearbeitet werden muss. Klare Arbeitsanweisungen und entsprechende Kontrollen sind wichtig, wenn die manuelle Endbearbeitung Teil des Produktionsablaufs ist.
Manchmal besteht die beste Lösung darin, den Stanzvorgang selbst zu verbessern. Durch die Aufrechterhaltung scharfer Werkzeuge, die Kontrolle des Abstands zwischen Stempel und Matrize und die Überwachung des Kantenzustands kann die Gratbildung reduziert werden, bevor eine Nachbearbeitung erforderlich wird. Durch die Werkzeugwartung wird nicht jeder Grat beseitigt, aber sie kann dazu beitragen, den Prozess innerhalb der vereinbarten Grenzen zu halten.
Eine häufige Ursache für Verwirrung ist die Formulierung „keine Grate“. Es klingt einfach, beschreibt aber möglicherweise keinen messbaren Akzeptanzstandard. Bei einigen Anwendungen müssen alle scharfen Kanten entfernt werden, während andere eine maximal zulässige Grathöhe angeben oder bestimmte Kanten identifizieren, die besondere Aufmerksamkeit erfordern.
Eine technische Zeichnung kann Erwartungen klarer machen, indem sie kritische Kanten markiert, Funktionsflächen identifiziert und alle erforderlichen Entgratungs- oder Kantenbrechvorgänge spezifiziert. Wenn die Grathöhe wichtig ist, sollten sich Käufer und Hersteller darüber einigen, wie sie gemessen wird und welcher Grenzwert gilt. Die Prüfmethode sollte zur Teilegeometrie und zum Verwendungszweck passen.
Gestanzte Komponenten funktionieren selten isoliert. Sie können mit Befestigungselementen zusammengebaut, mit bearbeiteten Teilen verbunden, lackiert, plattiert oder neben Kunststoff- und Elektrokomponenten installiert werden. Die Kantenqualität sollte daher im Kontext des Gesamtprodukts bewertet werden.
Zum Beispiel,eine gestanzte MetallklammerMöglicherweise muss es seine Form behalten und gleichzeitig eine Beschädigung eines Schlauchs oder Kabels vermeiden. Eine Montageplatte erfordert möglicherweise saubere Löcher und flache Kontaktflächen, damit die Schrauben richtig angezogen werden können. In jedem Fall ist die beste Kantenspezifikation diejenige, die die Funktion der Komponente unterstützt, ohne unnötige Verarbeitung hinzuzufügen.
Ningbo Shengfa Hardware unterstützt Projekte zur Herstellung von Metallkomponenten, bei denen Materialauswahl, Formungsanforderungen und nachgelagerte Vorgänge gemeinsam berücksichtigt werden müssen. Durch die Bereitstellung einer Zeichnung, der Materialqualität, der Dicke, der voraussichtlichen Bestellmenge und der Anwendungsdetails können Sie den richtigen Produktions- und Endbearbeitungsansatz leichter besprechen.
Eine gute Kantenqualität ist selten das Ergebnis einer einzigen Anpassung. Dazu gehört die Abstimmung des Materials auf das Werkzeug, die Beibehaltung der Schneidkanten, die Definition realistischer Akzeptanzgrenzen und die Auswahl von Endbearbeitungsmethoden, die zum Bauteil passen. Wenn diese Details vor der Massenproduktion geklärt sind, können Hersteller und Käufer vermeidbare Nacharbeiten reduzieren und einen zuverlässigeren Lieferprozess schaffen.
Für Unternehmen, die kundenspezifische Stanzteile aus Metall kaufen,Ningbo Shengfa Hardwareschlägt vor, Gratbegrenzung und Kantenbearbeitung in der Angebots- oder Zeichnungsprüfungsphase zu besprechen. Ein kurzes technisches Gespräch zu Beginn kann spätere Verwirrung verhindern, insbesondere wenn Komponenten präzise zusammengebaut, durch Schutzbeschichtungen geschützt oder sicher am Fließband entsorgt werden müssen.
-