

Komplexe Metallkomponenten stellen häufig ein grundlegendes Fertigungsproblem dar: Je komplizierter die Geometrie wird, desto schwieriger ist es, sie präzise herzustellen, ohne dass mehrere Bearbeitungs- oder Montageschritte erforderlich sind.Feingussteile aus Edelstahlbietet eine praktische Möglichkeit, Formen zu formen, deren Herstellung aus Vollmaterial schwierig oder manchmal unwirtschaftlich wäre.
Dies bedeutet jedoch nicht, dass jede komplexe Form erfolgreich gegossen werden kann. Dünne Wände, enge Durchgänge, scharfe Übergänge, tiefe Hohlräume und kleine Öffnungen stellen unterschiedliche Anforderungen an den Gießprozess. Die eigentliche Frage ist nicht nur, ob sich mit Edelstahl-Feinguss komplizierte Geometrien herstellen lassen, sondern auch, wie weit der Prozess gehen kann, während gleichzeitig ein einwandfreier Metallfluss, Maßkontrolle und nutzbare Oberflächenqualität erhalten bleiben.
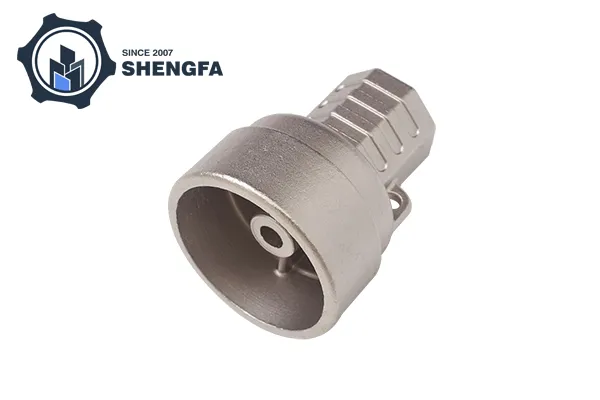
Der Feinguss beginnt mit einem detaillierten Wachs- oder Polymermodell. Um das Modell herum wird eine Keramikhülle aufgebaut, anschließend wird das Modell entfernt und geschmolzener Edelstahl in den entstandenen Hohlraum gegossen.
Da die Form um die tatsächliche Geometrie des Bauteils herum erstellt wird, ist der Prozess nicht ausschließlich darauf angewiesen, dass Schneidwerkzeuge jede Oberfläche erreichen. Dies ist einer der Hauptvorteile bei komplizierten Teilen.
Zu den Merkmalen, die häufig in ein Gussteil integriert werden können, gehören:
Für die Herstellung dieser Merkmale sind bei einer bearbeiteten Komponente möglicherweise mehrere Einstellungen, Spezialwerkzeuge oder separate, nachträglich zusammengefügte Komponenten erforderlich. Feinguss kann die Anzahl der einzelnen Fertigungsschritte reduzieren, indem ein größerer Teil der Geometrie direkt in der Form geformt wird.
Dünne Wandstärken sind zwar möglich, gehören aber zu den sensibleren Merkmalen im Feingussverfahren.
Wenn geschmolzene Edelstahl-Feingussteile in einen dünnen Abschnitt gelangen, verliert das Metall schnell Wärme, da die umgebende Form Wärme absorbiert. Wenn das Metall erstarrt, bevor der Hohlraum vollständig gefüllt ist, können Fehler wie Fehlläufe oder unvollständige Abschnitte auftreten.
Mehrere Variablen beeinflussen, ob eine dünne Wand erfolgreich gefüllt werden kann:
| Faktor | Wirkung auf dünne Abschnitte |
|---|---|
| Wandstärke | Bestimmt, wie schnell das Metall Wärme verliert |
| Gießtemperatur | Beeinflusst die Fließfähigkeit von Metallen |
| Legierungszusammensetzung | Verschiedene Sorten verhalten sich beim Abfüllen unterschiedlich |
| Schalentemperatur | Beeinflusst die Erstarrungsgeschwindigkeit |
| Anschnittdesign | Steuert, wie geschmolzenes Metall dünne Bereiche erreicht |
| Teilegeometrie | Scharfe Übergänge können den Metallfluss unterbrechen |
| Gussgröße | Größere Teile erfordern möglicherweise andere Füllstrategien |
Aus diesem Grund gibt es keine allgemeingültige Mindestwandstärke, die für jeden Edelstahl-Feinguss gilt. Die praktische Grenze hängt von der Legierung, den Bauteilabmessungen, dem Schalensystem, der Gießtemperatur und der Gesamtgeometrie ab.
Ein häufiger Fehler besteht darin, ein Bauteil nur anhand seiner dünnsten Wand zu bewerten. In der Praxis bestimmt die gesamte Geometrie, wie leicht geschmolzenes Metall diese Wand erreichen kann.
Beispielsweise lässt sich eine kurze dünne Rippe, die mit einem relativ dicken Abschnitt verbunden ist, möglicherweise leichter füllen als eine lange, isolierte dünne Wand. Ebenso kann sich eine dünne gekrümmte Oberfläche anders verhalten als ein dünner flacher Abschnitt.
Designer sollten daher Folgendes berücksichtigen:
Je länger eine dünne Wand ist, desto größer ist die Gefahr einer vorzeitigen Erstarrung, bevor der Hohlraum vollständig gefüllt ist.
Bei dünnen Abschnitten, die mit größeren Massen verbunden sind, kann es zu Unterschieden bei der Abkühlung und Erstarrung kommen. Richtige Übergänge können dazu beitragen, lokale Spannungen und Gussfehler zu reduzieren.
Scharfe Innenecken können den Metallfluss erschweren und zu Spannungskonzentrationen führen. Kleine Radien sind im Allgemeinen einfacher zu bewältigen als abrupte 90-Grad-Übergänge.
Interne Kanäle müssen das Eindringen von geschmolzenem Metall und das Entweichen von Luft oder Gasen ermöglichen. Es kann schwieriger werden, extrem enge oder tiefe Passagen konsistent zu reproduzieren.
Feinguss wird oft mit komplizierten Formen in Verbindung gebracht, es gibt jedoch praktische Grenzen.
Ein Entwurf kann schwierig werden, wenn er mehrere extreme Merkmale gleichzeitig vereint – zum Beispiel eine sehr dünne Wand, einen langen, schmalen Hohlraum, einen tiefen inneren Durchgang und eine kleine Öffnung.
An diesem Punkt ändert sich die Frage von „Kann es gecastet werden?“ zu „Kann es konsistent gecastet werden?“
Diese Unterscheidung ist wichtig für die Produktionsplanung. Eine Geometrie, die einmalig unter sorgfältig kontrollierten Bedingungen hergestellt werden kann, ist möglicherweise nicht für eine stabile wiederholte Produktion geeignet, wenn das Prozessfenster zu eng ist.
Edelstahl umfasst viele verschiedene Legierungsfamilien, darunter austenitische, martensitische, ferritische und ausscheidungshärtende Sorten. Ihr Wurfverhalten ist nicht identisch.
Die gewählte Note kann Folgendes beeinflussen:
Aus diesem Grund sollte die Materialauswahl zusammen mit der Gussteilkonstruktion erfolgen und nicht erst, nachdem die Geometrie bereits festgelegt wurde.
Eine Edelstahlsorte, die beispielsweise in erster Linie aufgrund ihrer Korrosionsbeständigkeit ausgewählt wird, kann andere Prozessüberlegungen erfordern als eine Sorte, die aufgrund höherer Härte oder mechanischer Festigkeit ausgewählt wird.
Das Verfahren erweist sich insbesondere dann als nützlich, wenn mehrere komplexe Merkmale in ein Metallbauteil integriert werden müssen.
Stellen Sie sich ein Edelstahlgehäuse mit gekrümmten Durchgängen, Befestigungsvorsprüngen, dünnen Rippen und einem unregelmäßigen Außenprofil vor. Die Bearbeitung der gesamten Form aus einem massiven Block könnte zu erheblichem Materialabfall führen und mehrere Bearbeitungsausrichtungen erfordern.
Beim Feinguss kann zunächst ein Großteil der Grundgeometrie geformt werden. Die Bearbeitung kann dann Oberflächen vorbehalten werden, bei denen engere Toleranzen, Gewinde, Dichtungsbereiche oder präzise Löcher erforderlich sind.
Diese Kombination ist oft praktischer, als zu erwarten, dass jeder Arbeitsgang entweder durch Gießen oder durch maschinelle Bearbeitung erledigt wird.
Durch Feinguss können relativ detaillierte Oberflächen erzielt werden, jedoch sollten nicht alle Merkmale unbedingt im Gusszustand belassen werden.
Zu den typischen Bearbeitungsbereichen nach dem Guss gehören:
Der Schlüssel liegt in der Unterscheidung zwischen Formkomplexität und Maßgenauigkeit.
Feinguss eignet sich gut zum Formen komplexer Formen. Die CNC-Bearbeitung ist nach wie vor besser geeignet, wenn eine Oberfläche besonders enge Maßtoleranzen oder eine kontrollierte Oberflächengüte erfordert.
Eine kleine Änderung am CAD-Modell kann manchmal einen erheblichen Unterschied im Gussverhalten bewirken.
Zu den nützlichen Designüberlegungen gehören:
Plötzliche Wechsel von dünnen zu dicken Abschnitten können zu ungleichmäßiger Kühlung führen. Allmähliche Übergänge können ein vorhersehbareres Erstarrungsmuster liefern.
Das Hinzufügen geeigneter Radien kann den Metallfluss verbessern und lokale Spannungskonzentrationen reduzieren.
Große Unterschiede in der Abschnittsdicke können zu unterschiedlichen Abkühlraten führen und die Möglichkeit schrumpfungsbedingter Probleme erhöhen.
Auch wenn beim Feinguss nicht die gleichen Überlegungen zur Formtrennung erforderlich sind wie beim konventionellen Druckguss, müssen das Gesamtmodell und die Schalenkonstruktion dennoch den Anforderungen an Herstellung und Modellentfernung gerecht werden.
Oberflächen, die nach dem Guss bearbeitet werden müssen, sollten während des Entwurfs identifiziert und nicht erst im Nachhinein hinzugefügt werden.
Außengeometrie ist im Allgemeinen einfacher zu prüfen als Innengeometrie. Sobald ein Bauteil interne Durchgänge oder geschlossene Hohlräume enthält, wird die Überprüfung immer wichtiger.
Je nach Teil kann die Inspektion Folgendes umfassen:
Die Röntgenprüfung ist insbesondere dann sinnvoll, wenn innere Mängel von außen nicht erkennbar sind. Es kann bestimmte Formen von Porosität, Schrumpfung oder Einschlüssen sichtbar machen, ohne das Bauteil auseinanderzuschneiden.
Feinguss macht in der Regel Sinn, wenn ein Bauteil eine komplexe Geometrie, relativ kleine oder mittlere Abmessungen, schwer zu bearbeitende Merkmale und die Notwendigkeit, die Anzahl der zusammengebauten Teile zu reduzieren, vereint.
Es kann weniger attraktiv sein, wenn:
Der beste Prozess hängt daher vom gesamten Bauteil und nicht von einem attraktiven Merkmal ab.
Bevor Sie sich für Edelstahl-Feinguss entscheiden, sollten mehrere Fragen beantwortet werden:
Die frühzeitige Beantwortung dieser Fragen kann potenzielle Gussprobleme aufdecken, bevor mit der Werkzeugbestückung und der Produktion begonnen wird.
Edelstahl-Feinguss kann komplizierte Geometrien und dünnwandige Merkmale verarbeiten, seine Möglichkeiten sind jedoch nicht unbegrenzt. Erfolgreiche Ergebnisse hängen von der Beziehung zwischen Wandstärke, Geometrie, Legierungsauswahl, Metalltemperatur, Mantelbedingungen, Anschnittdesign und Erstarrungsverhalten ab.
Die stärkste Anwendung ist nicht einfach ein Teil mit einer komplizierten Form. Es handelt sich um eine Komponente, bei der komplexe Geometrien effizient durch Gießen geformt werden können, während präzisionskritische Bereiche durch maschinelle Bearbeitung fertiggestellt und durch entsprechende Inspektionen überprüft werden.
Bei Edelstahl-Feingussteilen besteht der nützlichste Ansatz daher darin, die gesamte Geometrie zu bewerten, anstatt sich auf einen einzelnen Wert für die Mindestwandstärke zu konzentrieren. Ein gut konzipierter Guss arbeitet mit dem Verhalten von geschmolzenem Edelstahl, anstatt den Prozess dazu zu zwingen, Merkmale zu reproduzieren, die grundsätzlich schwer zu füllen oder konsistent zu verfestigen sind.
-


